


Soluciones
Desde la selección de productos y la documentación de calidad hasta el embalaje y la entrega, ayudamos a los clientes a construir una cadena de suministro de productos químicos más fiable.
Selección de colorantes y pigmentos para plásticos: resistencia a la luz, migración y estabilidad térmica
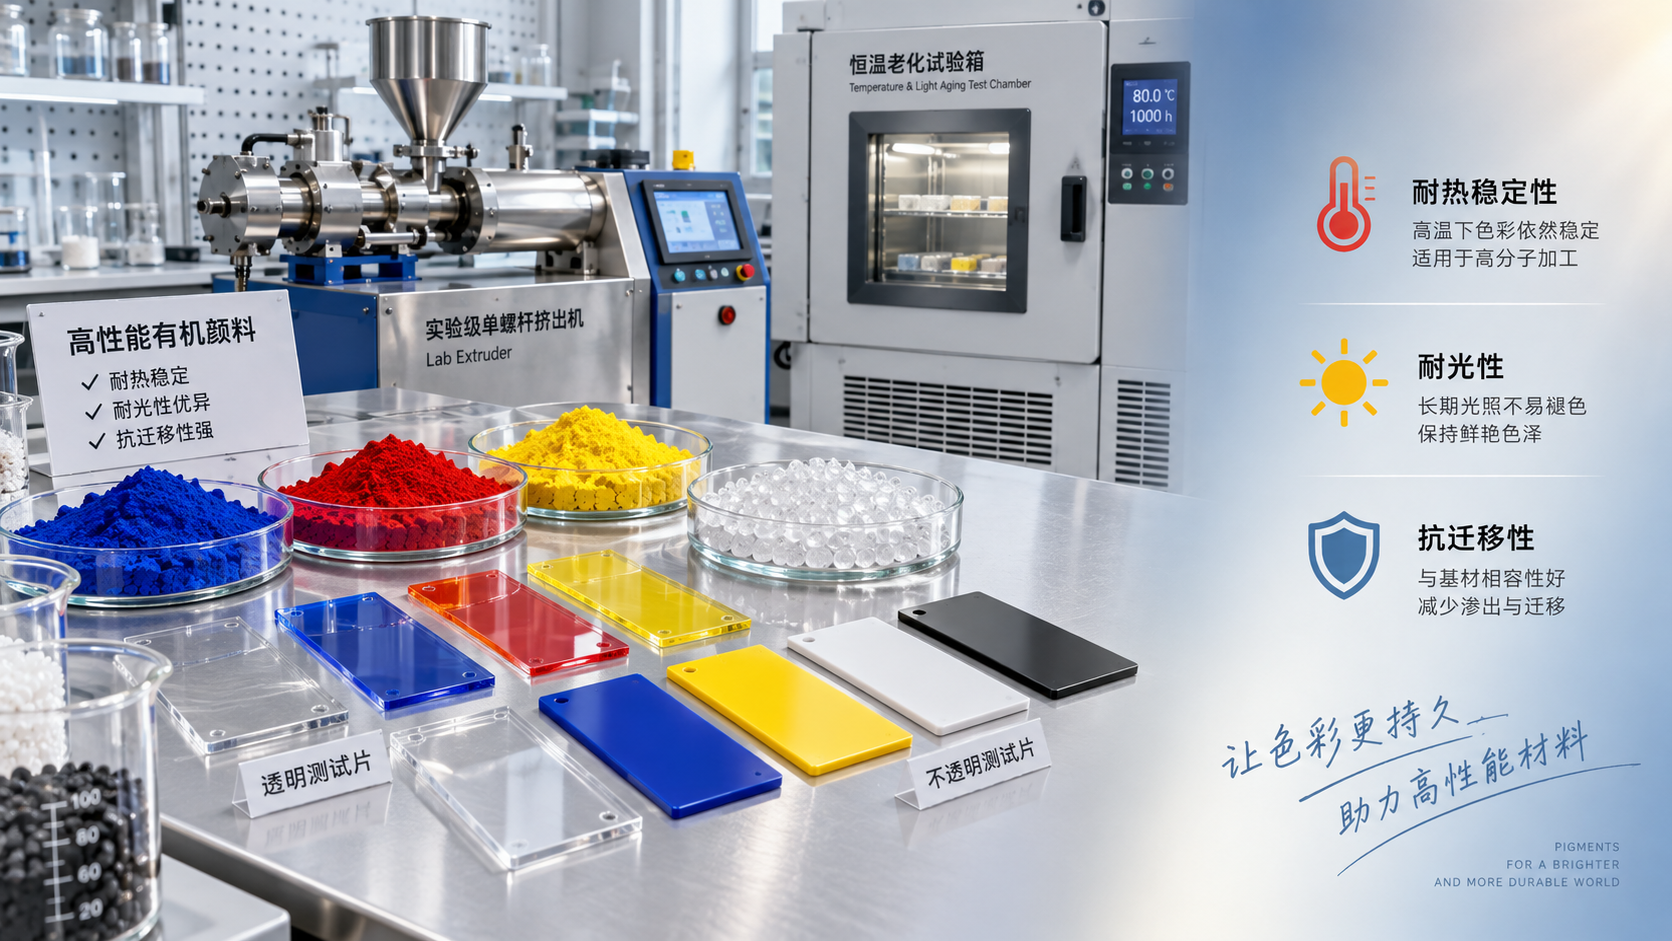
La selección de colorantes y pigmentos para plásticos requiere algo más que igualar un tono determinado. Los evaluadores técnicos deben equilibrar la resistencia a la luz, la resistencia a la migración, la estabilidad térmica, la compatibilidad con el polímero y las condiciones de procesamiento.
El colorante adecuado es aquel que mantiene su estabilidad durante la composición, el moldeo, la exposición en servicio y el contacto con materiales adyacentes, y que además cumple los requisitos normativos y de coste.
En la mayoría de las evaluaciones, primero deben analizarse el tipo de polímero y la temperatura máxima de procesamiento. Un colorante visualmente adecuado puede fallar por degradación, afloramiento, deformación o variaciones de tono.
Empezar por el polímero y las condiciones de procesamiento
Los colorantes y pigmentos se comportan de forma diferente en polietileno, polipropileno, PVC, PET, poliamida, poliestireno y plásticos de ingeniería, ya que cada resina tiene una polaridad, cristalinidad y condiciones de procesamiento en estado fundido propias.
Registre la temperatura real de fusión, el tiempo de residencia, el nivel de cizallamiento y la ruta de procesamiento. El moldeo por inyección, la extrusión, el soplado de película, la hilatura de fibras y el moldeo rotacional exponen los colorantes a condiciones distintas.
La estabilidad térmica debe evaluarse con respecto a la temperatura de proceso realista más alta, no al ajuste nominal de la máquina. El sobrecalentamiento local, los tiempos de residencia prolongados y el reprocesamiento repetido pueden acelerar la descomposición.
Cuando un colorante se degrada, puede producirse decoloración, oscurecimiento, formación de gases, depósitos en los equipos, olores o contaminación de los equipos de procesamiento. Estos problemas suelen manifestarse solo durante las pruebas de producción.
En el caso de polímeros de alta temperatura, solicite datos de estabilidad térmica en condiciones de procesamiento pertinentes. Las pruebas deben incluir la diferencia de color, el aspecto de la masa fundida y la verificación de las propiedades físicas después de una exposición térmica realista.
Evaluar la resistencia a la luz para el uso final previsto
La resistencia a la luz mide la capacidad de un colorante para resistir la decoloración o el cambio de color bajo la exposición a la luz. Es especialmente importante en piezas para exteriores, interiores de automóviles, productos agrícolas y bienes de consumo.
No considere que una clasificación de resistencia a la luz obtenida en laboratorio sea una garantía universal. El rendimiento varía según la concentración del colorante, el espesor del polímero, los aditivos de la resina, la textura superficial y las condiciones de exposición geográfica.
Las películas delgadas y los artículos de colores claros suelen necesitar mayor resistencia a la luz que las piezas moldeadas gruesas. Una menor carga de pigmento puede reducir el apantallamiento frente a los rayos UV y exponer con mayor intensidad las partículas individuales de colorante.
Las aplicaciones para exteriores deben evaluarse mediante ensayos de envejecimiento acelerado y, cuando el riesgo sea elevado, con datos de exposición natural. Incluya absorbentes UV y estabilizadores de luz de amina impedida en formulaciones representativas.
Los evaluadores técnicos también deben distinguir entre la decoloración, el caleo y la degradación del polímero. Un pigmento estable no puede proteger por completo un sistema de resina que pierde brillo, se agrieta o amarillea en exteriores.
Controlar los riesgos de migración, sangrado y depósitos en los equipos
La resistencia a la migración es fundamental cuando los plásticos coloreados entran en contacto con otros polímeros, revestimientos, textiles, contenidos de envases, adhesivos o la piel. Determina si el color permanece donde debe.
Los colorantes solubles pueden proporcionar una coloración transparente y brillante, pero su riesgo de migración puede ser mayor que el de los pigmentos insolubles. La afinidad con el polímero y las condiciones de contacto durante el uso final determinan su idoneidad.
Evalúe la migración utilizando la temperatura, la presión y el material de contacto pertinentes. Un colorante que funciona bien en una pieza rígida moldeada puede sangrar en PVC flexible o en envases multicapa.
Las formulaciones con alto contenido de plastificantes requieren especial atención, ya que estos pueden disolver o transportar ciertos colorantes y pigmentos. Esto puede causar afloramiento, manchas, pegajosidad superficial o coloración irregular.
La formación de depósitos en los equipos es otro aspecto práctico que debe tenerse en cuenta durante la extrusión y el moldeo. Una compatibilidad baja, las impurezas volátiles o una cantidad excesiva de aditivos dispersantes pueden generar depósitos que afectan al aspecto y a la eficiencia de producción.
Elegir pigmentos o colorantes según los requisitos de apariencia
Por lo general, se prefieren los pigmentos cuando las prioridades son la opacidad, la durabilidad, la resistencia a la migración y la resistencia a la intemperie. Sus partículas insolubles dispersan la luz y pueden proporcionar un alto poder cubriente en muchos plásticos.
Los colorantes suelen elegirse para aplicaciones transparentes o translúcidas en las que son importantes la claridad y una alta intensidad cromática. Deben evaluarse cuidadosamente en cuanto a solubilidad, estabilidad térmica y migración.
Los pigmentos orgánicos pueden ofrecer tonos limpios e intensos, mientras que los pigmentos inorgánicos suelen proporcionar mayor resistencia térmica, resistencia a la luz y opacidad. Ninguna de las dos categorías es automáticamente mejor para todas las aplicaciones.
El tamaño de partícula y la calidad de dispersión son igual de importantes. Una dispersión deficiente genera vetas, menor intensidad tintórea, aumento de la presión en el filtro e inconsistencias de tono entre lotes de producción.
Solicite muestras específicas para la aplicación en lugar de basarse únicamente en las especificaciones del polvo. Una prueba de masterbatch bien dispersado en la resina prevista aporta información más útil que las mediciones de color aisladas.
Elaborar un plan práctico de cualificación de colorantes
Un plan de cualificación sólido comienza con un perfil documentado del uso final: grado de resina, objetivo de color, ventana de procesamiento, espesor, entorno de servicio, requisitos normativos y rango de costes permitido.
A continuación, compare los colorantes candidatos mediante pruebas controladas. Mida la diferencia de color, el brillo, la dispersión, la estabilidad térmica, la migración, la resistencia a la luz y cualquier impacto pertinente en las propiedades mecánicas o el olor.
Defina los límites de aceptación antes de realizar las pruebas. Por ejemplo, especifique el Delta E admisible después del procesamiento y del envejecimiento, el nivel máximo de manchas en las pruebas de migración y la variación aceptable entre lotes de producción.
La documentación de calidad es tan importante como los datos de rendimiento. Confirme con el proveedor la trazabilidad de los lotes, las fichas técnicas, la documentación de seguridad, las declaraciones normativas, la integridad del embalaje y los requisitos de control de cambios.
En el caso de materiales importados, tenga en cuenta el plazo de entrega, los formatos de embalaje, la estabilidad durante el almacenamiento y la continuidad del suministro. Un pigmento aprobado técnicamente supone un riesgo operativo si no se dispone de un suministro de reposición constante.
Tomar la decisión en función del riesgo total de la aplicación
El colorante de menor coste no necesariamente da lugar a la formulación de menor coste. Los costes de los fallos pueden incluir piezas rechazadas, tiempos de inactividad para limpieza, reclamaciones de clientes, trabajos de reformulación y retrasos en el lanzamiento de productos.
Los evaluadores técnicos deben priorizar los colorantes que cumplan los requisitos de rendimiento en servicio dentro de una ventana de procesamiento manejable. Un rendimiento superior al necesario puede aumentar los costes innecesariamente, mientras que un rendimiento justo puede generar inestabilidad.
Para garantizar un aprovisionamiento fiable, trabaje con proveedores que puedan confirmar las especificaciones, proporcionar documentación de respaldo, coordinar el envío de muestras y adaptar los requisitos de embalaje y entrega a la planificación de la producción.
En resumen, la selección eficaz de colorantes y pigmentos comienza por la compatibilidad con el polímero y la temperatura de procesamiento, y después verifica la resistencia a la luz y a la migración en condiciones reales de servicio.
Un programa de pruebas riguroso basado en la aplicación ayuda a los equipos técnicos a seleccionar colorantes que mantengan el aspecto, eviten problemas de producción y respalden una calidad constante de los productos plásticos a lo largo del tiempo.
Publicaciones relacionadas
- ▶ Cómo evaluar la trazabilidad y los riesgos de suministro al adquirir extractos vegetales
- ▶ ¿Qué documentación deben exigir los equipos de calidad para los ingredientes de cuidado personal?
- ▶ Selección de colorantes y pigmentos para plásticos: resistencia a la luz, migración y estabilidad térmica
- ▶ Cuándo el aumento de los precios de los ingredientes para el cuidado personal exige reformular
- ▶ ¿Qué causa las variaciones de tono en los colorantes y pigmentos?
- ▶ Cómo afecta la variabilidad entre lotes a la calidad de las materias primas farmacéuticas